

Оборудование для производства 3D-заборов

Число сварочных точек, пар электродов 8 шт
Ширина сетки максимальная 1200 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 16 шт.
Ширина сетки максимальная 1200 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 24 шт.
Ширина сетки максимальная 1200 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 32 шт.
Ширина сетки максимальная 1600 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 24 шт
Ширина сетки максимальная 2000 или 2500 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 32 шт
Ширина сетки максимальная 2000 или 2500 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 40 шт.
Ширина сетки максимальная 2000 или 2500 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 48 шт.
Ширина сетки максимальная 2500 мм
Диаметр проволоки, стержней 3-6 мм

Число сварочных точек, пар электродов 60 шт
Ширина сетки максимальная 3000 мм
Диаметр проволоки, стержней 3-6 мм
Компания «Сеткосвар» поможет вашему бизнесу выйти на новый уровень, расширить клиентскую базу и повысить доходы. Предлагаем оборудование для производства 3D-заборов из материалов диаметром от 3,0 до 6,0 мм. Приглашаем к сотрудничеству компании, предпринимателей, которые занимаются благоустройством и ограждением территорий. Сеткосвар — официальный дилер заводов из Китая, которые более 30 лет изготавливают промышленные сварочные станки, линии для:
- секций 3D-заборов, ограждения территорий;
- сеток пергонов, габионов для оформления ландшафтов;
- складского оборудования – стеллажи, сеточные контейнеры;
- витринных стендов торгового оборудования.
Что надо знать о производстве 3D-заборов
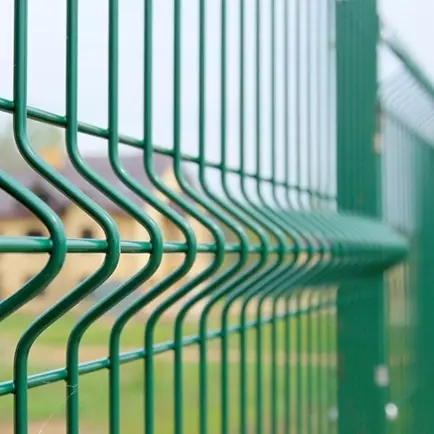
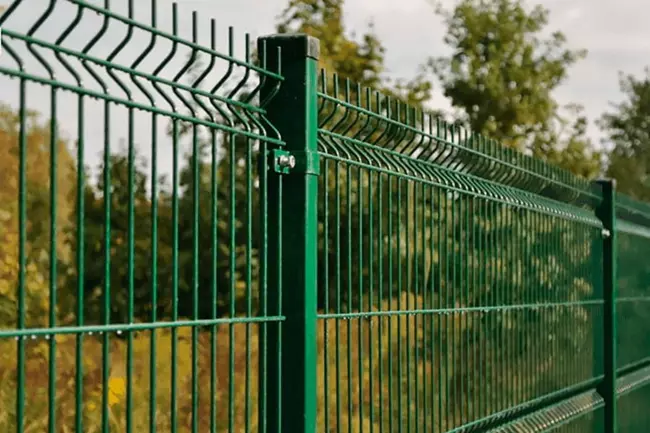
Наряду с опытными производителями 3D-ограждений, расширяющими свои мощности, к нам часто обращаются новички с поверхностным пониманием процессов, инженеры, работники производства и снабжения. Ничего зазорного в этом нет, всё им доступно и терпеливо рассказываем, консультируем, уберегаем от возможных ошибок. Используемые нами принципы клиентского общения позволяют с нуля организовать производство и выпуск продукции. Технико-коммерческие предложения имеют более чем развернутую информацию в сравнении с коллегами отрасли, заинтересовывают соискателей. Обобщая опыт и наиболее часто задаваемые вопросы, предлагаем ознакомиться с ключевой информацией ниже. Это позволит быстрее и глубже понять суть производства 3D-заборов, а также оставить заявку.
1) Уровень автоматизации комплекта оборудования:
- полуавтоматический;
- автоматический «стандарт»;
- автоматический «премиум».
Полуавтоматический станок для производства 3D-заборов эксплуатируют 3-4 работника, скорость производства 25-35 заборных секций в час. Автоматический «стандарт» комплект эксплуатируют 2 работника, скорость производства 40-50 заборных секций в час. Автоматический «премиум» комплект эксплуатируют 2-3 работника, скорость производства 90-110 заборных секций в час. Различие возможностей оборудования соответственно отражается на их стоимости.
2) Максимальная ширина комплекта оборудования (расстояние от столба до столба забора):
- до 2500 мм;
- до 3000 мм;
- до 3100 мм.
Заборные сетки могут производиться шириной от 1000 мм до указанных максимальных пределов. Количество точек сварки, электродных блоков выбирается либо стандартным через 50 мм, либо любым уменьшенным по запросу, даже до 4 точки сварки (для дорожных плит).
3) Диаметры сварки: 3-5 мм, или 3-6 мм
4) Прижим электродов:
- электромеханический;
- пневматический.
Пневматический прижим считается более прогрессивным, позволяет добиваться большей скорости без снижения качества, удобнее в настройке. Требует компрессор для сжатого воздуха.
5) В целях диверсификации производства на станке для изготовления 3В-забора и сеток можно планировать и осуществлять сварку строительных и кладочных сеток в тех же диаметрах из проволоки типа ВР1. Возможна сварка больших полотен с дальнейшим делением их на кладочные форматы, с применением гильотинных ножниц (опция).
Технология производства
- Вся проволока должна быть предварительно выпрямлена и нарезана в размер из рулонного материала. Таковы требования по качеству. Напрямую из рулонов не сваривают секции. Продольные прутки заправляют в зону сварки на полуавтоматах или раскладывают диспенсерами в автоматических комплектах.
Поперечные стержни (в заборе станут горизонтальными) везде автоматически выкладываются шаговым серводвигателем из верхнего бункера внахлест на продольные. Продольные прутки в машине (вертикальные в заборе) выставляются по заданию чертежа, с любым шагом от 50 мм, зачастую на потребительском рынке это 55 мм. Шаг между поперечными прутками может быть установлен любым – от 50 мм и выше. Опционально поперечный шаг может быть от 25 мм, так называемые заборы «антипробег». - Сварка происходит в процессе выдачи поперечного материала. С помощью электропривода осуществляется движение траверсы с пружинными электродными блоками или под действием сжатого воздуха. За протяжку свариваемой сетки в машинах отвечают сервоприводы – быстро, точно, надежно.
Весь процесс управляется программируемым логическим контроллером (ПЛК), который имеет понятный русифицированный интерфейс и легко настраивается. Импульсы сварочных трансформаторов задаются контроллером синхронно или попеременно, с разносом во времени. Скорость изготовления изделий можно регулировать в указываемых пределах. Если датчики не «увидят» поперечный пруток в зоне сварки, автоматика остановит машину, оповестив оператора. - Гибка ребер жесткости производится на гидравлическом прессе, входящем в стоимость комплекта. Специальные вилочки-уловители помогают чётко позиционировать сетку перед каждым гибом, исключать ошибки. В автоматическом комплекте весь процесс проходит без участия человека. Каретки на линейных направляющих с пневмозахватами делают весь путь сеток от сварочной машины до манипулятора – штабелёра, – сквозь гибочный пресс. Ровный пакет качественных секций уходит к покрасочному конвейеру.
Два вида автоматических окрасочных конвейера с порошковой полимерной краской:
- Первый – с автоматической очисткой, подготовкой к окрашиванию.
- Второй – без предварительной подготовки.
Виды нагрева по запросу: газ, дизтопливо, электроэнергия. Скорость окрашивания от 40 до 100 секунд на секцию шириной 2500 мм.
Материалы сварки:
Это низкоуглеродистая сталь с пределом прочности на разрыв ≤550 МПа, содержание углерода ≤ 0,2%:
- проволока гладкая по ГОСТ3282 черная и оцинкованная;
- проволока рифлёная типа ВР1;
- проволока из нержавеющих сталей, с содержанием Mn, Cr;
- катанка соответствующего диаметра.
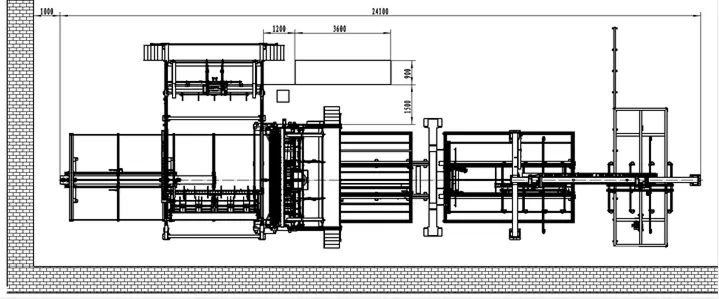
Схема автоматического комплекта для производства секций 3D заборов (вариант):
Автоматическая или полуавтоматическая линия для 3D секций | SY-FMJ-3100(3-6) | SY-FMJ-3000(3-6) | SY-FMJ-3000(3-6) | SY-FMJ-2500(3-6) | SY-FMJ-2500(3-6) |
Число сварочных точек, пар электродов | 63 шт | 61 шт | 31 шт | 51 шт. | 26 шт. |
Ширина сетки максимальная, от 1000мм до: | 3100 мм | 3000 мм | 3000 мм | 2500 мм | 2500 мм |
Диаметр проволоки, стержней (включая) | 3-6 мм | 3-6 мм | 3-6 мм | 3-6 мм | 3-6 мм |
Шаг продольных стержней любой от: | 50 мм | 50 мм | 50 мм | 50 мм | 50 мм |
Шаг поперечных стержней любой от: | 50 мм | 50 мм | 50 мм | 50 мм | 50 мм |
| Cварочные трансформаторы | 8 х 200 кВа | 8 х 200 кВа | 5 х 200 кВа | 6 х 200 кВа | 5 х 200 кВа |
Мощность специально выделенного источника питания не менее: | 300 кВа | 300 кВа | 160 кВа | 250 кВа | 130 кВа |
Мощность, требуемая в источнике питания общего совокупного потребления: | 150 кВа | 150 кВа | 80 кВа | 125 кВа | 70 кВа |
| Скорость сварки | 40-60 раз/мин. | 40-60 раз/мин. | 40-60 раз/мин. | 40-60 раз/мин. | 40-60 раз/мин. |
| Управляющая система | контроллер, ПЛК"Дельта" | контроллер, ПЛК"Дельта" | контроллер, ПЛК"Дельта" | контроллер, ПЛК"Дельта" | контроллер, ПЛК"Дельта" |
| Полуавтоматическая линия для сеток | SY-FMJ-2000(3-6) | SY-FMJ-2000(3-6) | SY-FMJ-1600(3-6) | SY-FMJ-1000(3-6) |
| Число сварочных точек, пар электродов | 41 шт. | 21 шт. | 32 шт. | 20 шт. |
| Ширина сетки максимальная, от 1000мм до: | 2000 мм | 2000 мм. | 1600 мм. | 1000 мм. |
| Диаметр проволоки, стержней | 3-6 мм | 3-6 мм. | 3-6 мм. | 3-6 мм. |
| Шаг продольных стержней любой от: | 50 мм | 50 мм. | 50 мм. | 50 мм. |
| Шаг поперечных стержней любой от: | 50 мм | 25 мм | 25 мм | 25 мм |
| Cварочные трансформаторы | 5 х 200 кВа | 4 х 200 кВа. | 4 х 200 кВа. | 3 х 150 кВа. |
| Мощность специально выделенного источника питания не менее: | 200 кВа | 150 кВа | 150 кВа | 100 кВа. |
| Мощность, требуемая в источнике питания общего совокупного потребления: | 100 кВа | 80 кВа. | 80 кВа. | 60 кВа. |
| Скорость сварки | 40-60 раз/мин. | 40-60 раз/мин. | 40-60 раз/мин. | 40-60 раз/мин. |
| Управляющая система | контроллер, ПЛК"Дельта" | контроллер, ПЛК"Дельта" | контроллер, ПЛК"Дельта" | контроллер, ПЛК"Дельта" |
Заказать линии для производства 3D-заборов и сеток можно на этой странице или по телефонам 8 (962) 826–1003, или 8 (923) 254-4270. Техническое задание, опросный лист можно отправить на почту ip@setkosvar.ru